Productos
DETALLES DE LOS PRODUCTOS
Hogar > Productos >
Línea automática de preparación de superficies pre-soldadura

Línea automática de preparación de superficies pre-soldadura

Cantidad Mínima De Pedido: 1
Precio: USD2000-USD10000/SET
Embalaje Estándar: Con cine regular y cartón
Período De Entrega: 15 días después del depósito
Método De Pago: T/T
Capacidad De Suministro: 500 juegos/mes
Información detallada
Lugar de origen
Porcelana
Nombre de la marca
CoatTech
Certificación
CE
Número de modelo
OCCL-OCT3
nombre:
Línea de preparación de superficies previa a la soldadura fuerte
Fuente de alimentación::
220V/50HZ/1Ph u otra opción
Uso de energía::
Opción eléctrica u otra
motor::
Marca china o marca de importación
Sistema de control::
Estilo de interruptor o control de pantalla táctil PLC
Color::
Opción blanca u otra
Solicitud::
productos metalicos
Revestimiento:
10-50um
Dimención::
Según
Resaltar:

Línea transportadora automática de pre-soldadura

,

sistema de recubrimiento de transporte aéreo

,

Equipo de preparación de superficies pre-soldadura

Descripción del Producto

Línea automática de preparación de superficies pre-soldadura

Para radiadores toalleros y ensamblajes de tubos de acero

Línea automática de preparación de superficies pre-soldadura


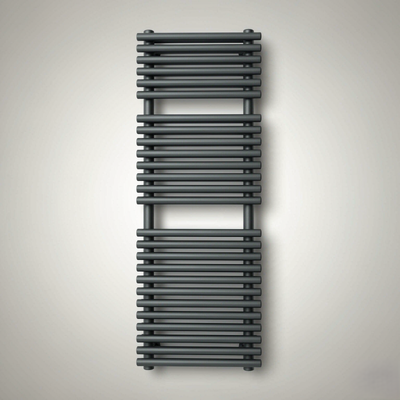
Radiador toallero, modelo 1200 × 500 mm — el producto procesado en esta línea

1. Descripción general del producto

Esta es una línea automática completa de preparación de superficies para radiadores toalleros de acero, instalada aguas arriba del horno de soldadura. Elimina aceite, óxido y cascarilla de laminación de los elementos de acero — colectores y tubos — antes de aplicar la pasta de soldadura y soldar el radiador.

A diferencia de una línea de recubrimiento en polvo, este sistema no realiza ningún pintado. Su propósito es entregar una superficie químicamente limpia, completamente seca y libre de cloruros para que el metal de aportación de soldadura moje completamente el metal base y la junta esté libre de porosidad.

Decisión clave de diseño: los elementos se tratan antes del ensamblaje

La línea procesa los elementos individuales (2 colectores semi-ovalados + 26 tubos redondos por radiador) en lugar del radiador ensamblado. Esto aporta tres ventajas:

· Línea mucho más corta: la sección transversal del túnel la define un elemento, no un ensamblaje de 1200 mm;

· Mayor eficiencia de limpieza: las soluciones llegan a todas las superficies, incluido el interior de los perfiles huecos;

· Tiempos de inmersión flexibles: los tubos (óxido ligero) y los colectores (óxido moderado a pesado) pueden tener diferentes tiempos de tratamiento en la misma línea.

Configuración típica de la línea

Línea automática de inmersión en cesta con polipasto. Los elementos se cargan planos en cestas, y un polipasto aéreo programable transfiere cada cesta a través de la secuencia de tanques, dando a cada cesta su propio tiempo de inmersión en cada etapa.

2. Especificaciones técnicas

Las cifras a continuación son para el proyecto de referencia (100 radiadores/hora). Cada valor se diseña bajo pedido.

Parámetro

Especificación

Producto

Radiador toallero, modelo 1200 × 500 mm (otros tamaños bajo pedido)

Pieza de trabajo

Elementos de acero: colectores semi-ovalados de 40 × 30 mm, tubos redondos Ø25 mm

Material

Acero S235JR, espesor de pared de 2.0 mm

Longitud máx. del elemento

1.800 mm

Elementos por radiador

2 colectores + 26 tubos = 28 piezas (+ 4 tapas finales)

Peso por radiador

19.6 kg

Capacidad

100 radiadores/hora = 200 colectores + 2.600 tubos = 2.800 elementos/hora

Rendimiento de acero

Aprox. 1.96 t/hora

Tipo de línea

Línea automática de inmersión en cesta con polipasto

Tamaño interno del tanque

Aprox. 2.200 × 1.100 × 800 mm (aprox. 1.6 m³ de solución)

Capacidad de la cesta

10 radiadores por cesta (280 elementos, aprox. 196 kg)

Fuente de calentamiento

Eléctrica o gas natural (ambas opciones disponibles)

Potencia instalada

Aprox. 200 kW (totalmente eléctrico) / aprox. 105 kW + 12 m³/h de gas natural

Voltaje

Diseñado para 400 V / 50 Hz trifásico (otros estándares bajo pedido)

Control

PLC + HMI de pantalla táctil, secuenciación automática del polipasto, almacenamiento de recetas

Material del tanque

PP / FRP para etapas ácidas; acero inoxidable para etapas alcalinas

Intercambiador de calor

PTFE o grafito para ácido clorhídrico; acero inoxidable para ácido fosfórico

Escape

Extracción de niebla ácida con depurador

Efluente

Estación de neutralización (suministrada o preparada por el cliente)


3. Secuencia del proceso

Línea automática de preparación de superficies pre-soldadura


Flujo del proceso: desengrasado → enjuague → decapado → enjuague → neutralización → enjuague DI → secado → soldadura

#

Etapa

Método

Temperatura

Tiempo de inmersión

Propósito

1

Desengrasado

Inmersión

40–60 °C

3–5 min

Elimina aceite de trefilado, grasa y suciedad del taller

2

Enjuague 1

Inmersión

Ambiente

1 min

Elimina residuos alcalinos antes de la etapa ácida

3

Decapado

Inmersión

25–40 °C

3–8 min

Disuelve óxido y cascarilla de laminación; tiempo de inmersión ajustado por tipo de elemento

4

Enjuague 2

Inmersión, contracorriente

Ambiente

1 min

Elimina residuos ácidos

5

Neutralización

Inmersión

40 °C

1–2 min

Enjuague alcalino suave; elimina residuos de cloruro, previene el óxido rápido

6

Enjuague final DI

Inmersión

Ambiente

1 min

Agua desionizada; conductividad monitorizada en línea

7

Goteo + cuchilla de aire

Soplador

Ambiente

2–3 min

Elimina el agua a granel; reduce la energía de secado en aprox. 30%

8

Secado

Horno de aire caliente

100–130 °C

10–15 min

Secado completo — no debe entrar agua en el horno de soldadura

Después de la línea: se aplica inmediatamente la pasta de soldadura, luego el ensamblaje entra en el horno de soldadura.

3.1 Por qué cada paso es importante para la calidad de la soldadura

· El aceite que queda en la superficie bloquea la mojabilidad del metal de aportación — el desengrasado no es opcional;

· Los residuos de cloruro del decapado con ácido clorhídrico deben eliminarse por completo, o la junta será defectuosa;

· El agua atrapada dentro de los tubos o colectores se convierte en vapor dentro del horno de soldadura y causa porosidad — por eso las zonas de goteo y el secado completo están diseñados, no añadidos a posteriori;

· El acero desnudo puede oxidarse rápidamente en cuestión de horas, por lo que el secado debe ser completo y la pasta aplicarse justo después de la línea.


4. Manipulación de elementos


Línea automática de preparación de superficies pre-soldadura

Línea automática de preparación de superficies pre-soldadura


Desglose de elementos | Cesta con inclinación

Desglose de elementos (modelo 1200 × 500)

Elemento

Especificación

Cantidad por radiador

Peso unitario

Colector

Semi-ovalado 40 × 30 mm, longitud 1.200 mm (hasta 1.800 mm)

2

2.25 kg

Tubo

Redondo Ø25 mm, longitud 470 mm, dispuestos 5 / 9 / 12

26

0.58 kg

Tapa final

Ø10 × 24 mm

4

—

Total

Acero S235JR, 2.0 mm

28 + 4

19.6 kg

Diseño de cesta y rack

· Los elementos se colocan planos en las cestas, no colgados verticalmente. A 1.800 mm, un tanque vertical necesitaría ser de aproximadamente 2.4 m de profundidad; una cesta plana solo necesita unos 0.8 m.

· Las cestas sujetan los elementos en un ángulo de aproximadamente 10–15° para que la solución entre y drene completamente de los perfiles huecos.

· Se pueden añadir oscilación y circulación del tanque para renovar la solución dentro de los colectores — esto es lo que realmente elimina el óxido del interior, no un mayor tiempo de inmersión.

· Se pueden asignar diferentes tiempos de inmersión a diferentes cestas mediante el programa del polipasto, de modo que los tubos y los colectores reciban cada uno el tratamiento exacto que necesitan.


5. Diseño de la línea

Línea automática de preparación de superficies pre-soldadura


Línea automática de inmersión en cesta con polipasto — secuencia de tanques con polipasto aéreo y horno de secado final

Principios de diseño aplicados

· Flujo de material unidireccional: carga en un extremo, descarga en el otro, sin retroceso;

· Zonas de aislamiento entre etapas químicas evitan la contaminación cruzada: el alcalino transportado a un tanque de ácido lo neutraliza, el ácido transportado a un tanque de enjuague causa óxido rápido;

· Enjuague a contracorriente: el agua fresca entra en el enjuague final y desborda hacia atrás, reduciendo el consumo de agua a aproximadamente 0.8–1.5 m³/h;

· Diseños rectos, en forma de U o en L disponibles para adaptarse al área de suelo disponible;

· Acceso de mantenimiento, pasarelas de FRP y puertas de inspección diseñadas en cada tanque.

Servicios públicos requeridos (proyecto de referencia)

Servicio público

Requisito

Energía eléctrica

Aprox. 200 kW instalados (totalmente eléctrico) o aprox. 105 kW con secador a gas

Gas natural

Aprox. 12 m³/h (opción de horno de secado a gas)

Reposición de agua

0.8–1.5 m³/h, enjuague a contracorriente

Agua desionizada

Aprox. 0.3 m³/h para el enjuague final

Aire comprimido

6–8 bar, solo instrumentación (la cuchilla de aire utiliza un soplador, no aire comprimido)

Escape

Extracción de niebla ácida a depurador

Efluente

Neutralización del licor de decapado gastado y agua de enjuague

Altura libre

Aprox. 4.5 m mínimo para la línea de polipasto


6. Resultado

Línea automática de preparación de superficies pre-soldadura


Elementos de acero antes y después del tratamiento pre-soldadura — óxido eliminado, metal brillante expuesto

Aspecto

Resultado

Condición de la superficie

Libre de aceite, óxido, cascarilla de laminación y residuos de cloruro

Cavidades internas

Alcanzadas y drenadas por diseño — inclinación de la cesta más circulación opcional

Secado

Completo; sin agua atrapada que entre en el horno de soldadura

Control del enjuague final

Monitorización de conductividad en línea con límite de alarma

Flexibilidad

Tiempos de inmersión separados para tubos y colectores; ajustables al nivel de óxido entrante

Química

Funciona con los productos químicos suministrados localmente por el cliente, o química CoatTech equivalente

7. Referencia del proyecto

Artículo

Detalle

Cliente

Un fabricante líder de tubos y perfiles de acero en Argelia

Industria

Producción de tubos de acero, fabricación de radiadores toalleros

Ubicación

Boudouaou, Argelia

Aplicación

Preparación de superficies de colectores y tubos antes de la soldadura

Capacidad

100 radiadores por hora

Alcance

Diseño de proceso, suministro de equipos, diseño, soporte de puesta en marcha

Estado

Etapa de propuesta de ingeniería

Nota para publicación: confirmar con el cliente antes de publicar el nombre de su empresa. Si no se obtiene la aprobación, utilizar la redacción anterior.

7.1 Lo que pidió el cliente

· Tratamiento de los elementos antes del ensamblaje, para acortar la línea y aumentar la eficiencia de limpieza;

· Diferentes tiempos de inmersión para tubos con óxido ligero y colectores con óxido pesado;

· Racks o cestas que permitan que la solución llegue y drene del interior de los perfiles huecos;

· Monitorización de conductividad del enjuague final con un límite definido, antes de aplicar la pasta de soldadura;

· La opción de inmersión mantenida en la oferta para la etapa de decapado.

8. Por qué CoatTech

Ventaja

Descripción

Proceso primero, equipo segundo

Dimensionamos la línea a partir de la química y el nivel de óxido, no de un catálogo

Construcción resistente a la corrosión

Tanques de PP / FRP e intercambiadores de calor de PTFE o grafito para ácido clorhídrico; SUS304 / SUS316 para etapas alcalinas y de ácido fosfórico

Diseño de secado completo

Soplado con cuchilla de aire antes del secador, reduciendo la energía de secado en aproximadamente un 30%

Calidad de enjuague rastreable

Enjuague a contracorriente con monitorización de conductividad en línea en el enjuague final

Control de línea flexible

Tiempos de inmersión programados por polipasto por cesta — diferentes recetas para diferentes elementos o niveles de óxido

Compatible con química local

Diseñado para funcionar con productos químicos ya disponibles en el mercado del cliente

Opciones de energía

Calentamiento eléctrico o a gas natural, cotizados uno al lado del otro para que pueda comparar el costo operativo

Experiencia en exportación

Proyectos entregados en África, Oriente Medio, Europa y Asia; documentación CE y archivos técnicos en francés disponibles

Condiciones de pago

Se aceptan cartas de crédito irrevocables para proyectos africanos

9. Aplicaciones

El mismo concepto de línea se utiliza para cualquier ensamblaje de acero que se suelde, suelde o recubra y necesite una superficie químicamente limpia de antemano:

· Radiadores toalleros y radiadores de calefacción — colectores, tubos y ramales antes de la soldadura;

· Ensamblajes de tubos de acero — marcos de muebles, intercambiadores de calor, serpentines de condensador;

· Componentes de automoción y HVAC — ensamblajes de tubos y ramales antes de la soldadura;

· Fabricaciones generales de acero — como etapa de pretratamiento antes del recubrimiento en polvo o pintura líquida.


10. Preguntas frecuentes

P: ¿Es esta una línea de recubrimiento en polvo?

No. Es una línea de preparación de superficies pre-soldadura. Limpia y seca los elementos de acero; no se aplica polvo ni pintura. Si también necesita una línea de recubrimiento en polvo después de la soldadura, la diseñamos y suministramos como una línea separada.

P: ¿Túnel de pulverización o tanques de inmersión — cuál recomienda?

Para esta aplicación recomendamos la inmersión. El óxido pesado en los colectores necesita minutos de contacto, y el interior de los perfiles huecos debe mojarse — la pulverización no puede hacer ninguna de las dos cosas de manera fiable. Podemos cotizar una versión de pulverización para comparar.

P: ¿La inmersión significa inmersión electrolítica?

No. Nos referimos a simple inmersión química sin corriente eléctrica. La inmersión electrolítica necesita un rectificador y electrodos, cuesta significativamente más, y no la recomendamos como diseño base.

P: ¿Pueden los tubos y colectores tener diferentes tiempos de tratamiento?

Sí. Esa es una característica estándar de una línea de polipasto — el programa asigna un tiempo de inmersión a cada cesta, por lo que los tubos y colectores se tratan cada uno exactamente el tiempo que necesitan.

P: ¿Cómo se evita que el óxido permanezca dentro de los colectores?

Las cestas sujetan los elementos en ángulo para que la solución entre y drene, y ofrecemos circulación del tanque y oscilación de la cesta para renovar la solución dentro del perfil. Una mayor inmersión por sí sola no lo resuelve.

P: ¿Qué ácido debemos usar — clorhídrico o fosfórico?

Ambos funcionan. Con ácido clorhídrico los tanques deben ser de PP o FRP y los intercambiadores de calor de PTFE o grafito — no se puede usar acero inoxidable. El ácido fosfórico permite tanques de acero inoxidable y deja una ligera película antioxidante. Cotizaremos según su preferencia.

P: ¿Qué servicios públicos necesita la línea?

Para el proyecto de referencia: aproximadamente 200 kW de potencia instalada (o unos 105 kW con un secador a gas más aproximadamente 12 m³/h de gas natural), 0.8–1.5 m³/h de reposición de agua, agua desionizada para el enjuague final, 6–8 bar de aire comprimido para instrumentación, y extracción de niebla ácida con depurador.

P: ¿Puede la línea funcionar con productos químicos que ya compramos localmente?

Sí. Diseñamos la línea en torno a sus productos y parámetros existentes. También podemos suministrar química equivalente si lo prefiere.

P: ¿Suministran el depurador de humos y la neutralización de efluentes?

Ambos están disponibles. Los suministraremos si se requieren, o diseñaremos los puntos de conexión y dejaremos que su contratista local los construya — lo que prefiera.

P: ¿Cuál es el plazo de entrega?

Típicamente de 8 a 14 semanas desde el pedido hasta la entrega, dependiendo de la configuración, más instalación y puesta en marcha. Indicaremos un cronograma firme con la cotización.

P: ¿Proporcionan instalación y capacitación?

Sí. Proporcionamos supervisión de instalación, puesta en marcha y capacitación de operadores, y podemos cotizarlo como un artículo separado o incluido en el paquete.


Línea automática de preparación de superficies pre-soldadura

Línea automática de preparación de superficies pre-soldadura

Productos
DETALLES DE LOS PRODUCTOS
Línea automática de preparación de superficies pre-soldadura
Cantidad Mínima De Pedido: 1
Precio: USD2000-USD10000/SET
Embalaje Estándar: Con cine regular y cartón
Período De Entrega: 15 días después del depósito
Método De Pago: T/T
Capacidad De Suministro: 500 juegos/mes
Información detallada
Lugar de origen
Porcelana
Nombre de la marca
CoatTech
Certificación
CE
Número de modelo
OCCL-OCT3
nombre:
Línea de preparación de superficies previa a la soldadura fuerte
Fuente de alimentación::
220V/50HZ/1Ph u otra opción
Uso de energía::
Opción eléctrica u otra
motor::
Marca china o marca de importación
Sistema de control::
Estilo de interruptor o control de pantalla táctil PLC
Color::
Opción blanca u otra
Solicitud::
productos metalicos
Revestimiento:
10-50um
Dimención::
Según
Cantidad de orden mínima:
1
Precio:
USD2000-USD10000/SET
Detalles de empaquetado:
Con cine regular y cartón
Tiempo de entrega:
15 días después del depósito
Condiciones de pago:
T/T
Capacidad de la fuente:
500 juegos/mes
Resaltar

Línea transportadora automática de pre-soldadura

,

sistema de recubrimiento de transporte aéreo

,

Equipo de preparación de superficies pre-soldadura

Descripción del Producto

Línea automática de preparación de superficies pre-soldadura

Para radiadores toalleros y ensamblajes de tubos de acero

Línea automática de preparación de superficies pre-soldadura


Radiador toallero, modelo 1200 × 500 mm — el producto procesado en esta línea

1. Descripción general del producto

Esta es una línea automática completa de preparación de superficies para radiadores toalleros de acero, instalada aguas arriba del horno de soldadura. Elimina aceite, óxido y cascarilla de laminación de los elementos de acero — colectores y tubos — antes de aplicar la pasta de soldadura y soldar el radiador.

A diferencia de una línea de recubrimiento en polvo, este sistema no realiza ningún pintado. Su propósito es entregar una superficie químicamente limpia, completamente seca y libre de cloruros para que el metal de aportación de soldadura moje completamente el metal base y la junta esté libre de porosidad.

Decisión clave de diseño: los elementos se tratan antes del ensamblaje

La línea procesa los elementos individuales (2 colectores semi-ovalados + 26 tubos redondos por radiador) en lugar del radiador ensamblado. Esto aporta tres ventajas:

· Línea mucho más corta: la sección transversal del túnel la define un elemento, no un ensamblaje de 1200 mm;

· Mayor eficiencia de limpieza: las soluciones llegan a todas las superficies, incluido el interior de los perfiles huecos;

· Tiempos de inmersión flexibles: los tubos (óxido ligero) y los colectores (óxido moderado a pesado) pueden tener diferentes tiempos de tratamiento en la misma línea.

Configuración típica de la línea

Línea automática de inmersión en cesta con polipasto. Los elementos se cargan planos en cestas, y un polipasto aéreo programable transfiere cada cesta a través de la secuencia de tanques, dando a cada cesta su propio tiempo de inmersión en cada etapa.

2. Especificaciones técnicas

Las cifras a continuación son para el proyecto de referencia (100 radiadores/hora). Cada valor se diseña bajo pedido.

Parámetro

Especificación

Producto

Radiador toallero, modelo 1200 × 500 mm (otros tamaños bajo pedido)

Pieza de trabajo

Elementos de acero: colectores semi-ovalados de 40 × 30 mm, tubos redondos Ø25 mm

Material

Acero S235JR, espesor de pared de 2.0 mm

Longitud máx. del elemento

1.800 mm

Elementos por radiador

2 colectores + 26 tubos = 28 piezas (+ 4 tapas finales)

Peso por radiador

19.6 kg

Capacidad

100 radiadores/hora = 200 colectores + 2.600 tubos = 2.800 elementos/hora

Rendimiento de acero

Aprox. 1.96 t/hora

Tipo de línea

Línea automática de inmersión en cesta con polipasto

Tamaño interno del tanque

Aprox. 2.200 × 1.100 × 800 mm (aprox. 1.6 m³ de solución)

Capacidad de la cesta

10 radiadores por cesta (280 elementos, aprox. 196 kg)

Fuente de calentamiento

Eléctrica o gas natural (ambas opciones disponibles)

Potencia instalada

Aprox. 200 kW (totalmente eléctrico) / aprox. 105 kW + 12 m³/h de gas natural

Voltaje

Diseñado para 400 V / 50 Hz trifásico (otros estándares bajo pedido)

Control

PLC + HMI de pantalla táctil, secuenciación automática del polipasto, almacenamiento de recetas

Material del tanque

PP / FRP para etapas ácidas; acero inoxidable para etapas alcalinas

Intercambiador de calor

PTFE o grafito para ácido clorhídrico; acero inoxidable para ácido fosfórico

Escape

Extracción de niebla ácida con depurador

Efluente

Estación de neutralización (suministrada o preparada por el cliente)


3. Secuencia del proceso

Línea automática de preparación de superficies pre-soldadura


Flujo del proceso: desengrasado → enjuague → decapado → enjuague → neutralización → enjuague DI → secado → soldadura

#

Etapa

Método

Temperatura

Tiempo de inmersión

Propósito

1

Desengrasado

Inmersión

40–60 °C

3–5 min

Elimina aceite de trefilado, grasa y suciedad del taller

2

Enjuague 1

Inmersión

Ambiente

1 min

Elimina residuos alcalinos antes de la etapa ácida

3

Decapado

Inmersión

25–40 °C

3–8 min

Disuelve óxido y cascarilla de laminación; tiempo de inmersión ajustado por tipo de elemento

4

Enjuague 2

Inmersión, contracorriente

Ambiente

1 min

Elimina residuos ácidos

5

Neutralización

Inmersión

40 °C

1–2 min

Enjuague alcalino suave; elimina residuos de cloruro, previene el óxido rápido

6

Enjuague final DI

Inmersión

Ambiente

1 min

Agua desionizada; conductividad monitorizada en línea

7

Goteo + cuchilla de aire

Soplador

Ambiente

2–3 min

Elimina el agua a granel; reduce la energía de secado en aprox. 30%

8

Secado

Horno de aire caliente

100–130 °C

10–15 min

Secado completo — no debe entrar agua en el horno de soldadura

Después de la línea: se aplica inmediatamente la pasta de soldadura, luego el ensamblaje entra en el horno de soldadura.

3.1 Por qué cada paso es importante para la calidad de la soldadura

· El aceite que queda en la superficie bloquea la mojabilidad del metal de aportación — el desengrasado no es opcional;

· Los residuos de cloruro del decapado con ácido clorhídrico deben eliminarse por completo, o la junta será defectuosa;

· El agua atrapada dentro de los tubos o colectores se convierte en vapor dentro del horno de soldadura y causa porosidad — por eso las zonas de goteo y el secado completo están diseñados, no añadidos a posteriori;

· El acero desnudo puede oxidarse rápidamente en cuestión de horas, por lo que el secado debe ser completo y la pasta aplicarse justo después de la línea.


4. Manipulación de elementos


Línea automática de preparación de superficies pre-soldadura

Línea automática de preparación de superficies pre-soldadura


Desglose de elementos | Cesta con inclinación

Desglose de elementos (modelo 1200 × 500)

Elemento

Especificación

Cantidad por radiador

Peso unitario

Colector

Semi-ovalado 40 × 30 mm, longitud 1.200 mm (hasta 1.800 mm)

2

2.25 kg

Tubo

Redondo Ø25 mm, longitud 470 mm, dispuestos 5 / 9 / 12

26

0.58 kg

Tapa final

Ø10 × 24 mm

4

—

Total

Acero S235JR, 2.0 mm

28 + 4

19.6 kg

Diseño de cesta y rack

· Los elementos se colocan planos en las cestas, no colgados verticalmente. A 1.800 mm, un tanque vertical necesitaría ser de aproximadamente 2.4 m de profundidad; una cesta plana solo necesita unos 0.8 m.

· Las cestas sujetan los elementos en un ángulo de aproximadamente 10–15° para que la solución entre y drene completamente de los perfiles huecos.

· Se pueden añadir oscilación y circulación del tanque para renovar la solución dentro de los colectores — esto es lo que realmente elimina el óxido del interior, no un mayor tiempo de inmersión.

· Se pueden asignar diferentes tiempos de inmersión a diferentes cestas mediante el programa del polipasto, de modo que los tubos y los colectores reciban cada uno el tratamiento exacto que necesitan.


5. Diseño de la línea

Línea automática de preparación de superficies pre-soldadura


Línea automática de inmersión en cesta con polipasto — secuencia de tanques con polipasto aéreo y horno de secado final

Principios de diseño aplicados

· Flujo de material unidireccional: carga en un extremo, descarga en el otro, sin retroceso;

· Zonas de aislamiento entre etapas químicas evitan la contaminación cruzada: el alcalino transportado a un tanque de ácido lo neutraliza, el ácido transportado a un tanque de enjuague causa óxido rápido;

· Enjuague a contracorriente: el agua fresca entra en el enjuague final y desborda hacia atrás, reduciendo el consumo de agua a aproximadamente 0.8–1.5 m³/h;

· Diseños rectos, en forma de U o en L disponibles para adaptarse al área de suelo disponible;

· Acceso de mantenimiento, pasarelas de FRP y puertas de inspección diseñadas en cada tanque.

Servicios públicos requeridos (proyecto de referencia)

Servicio público

Requisito

Energía eléctrica

Aprox. 200 kW instalados (totalmente eléctrico) o aprox. 105 kW con secador a gas

Gas natural

Aprox. 12 m³/h (opción de horno de secado a gas)

Reposición de agua

0.8–1.5 m³/h, enjuague a contracorriente

Agua desionizada

Aprox. 0.3 m³/h para el enjuague final

Aire comprimido

6–8 bar, solo instrumentación (la cuchilla de aire utiliza un soplador, no aire comprimido)

Escape

Extracción de niebla ácida a depurador

Efluente

Neutralización del licor de decapado gastado y agua de enjuague

Altura libre

Aprox. 4.5 m mínimo para la línea de polipasto


6. Resultado

Línea automática de preparación de superficies pre-soldadura


Elementos de acero antes y después del tratamiento pre-soldadura — óxido eliminado, metal brillante expuesto

Aspecto

Resultado

Condición de la superficie

Libre de aceite, óxido, cascarilla de laminación y residuos de cloruro

Cavidades internas

Alcanzadas y drenadas por diseño — inclinación de la cesta más circulación opcional

Secado

Completo; sin agua atrapada que entre en el horno de soldadura

Control del enjuague final

Monitorización de conductividad en línea con límite de alarma

Flexibilidad

Tiempos de inmersión separados para tubos y colectores; ajustables al nivel de óxido entrante

Química

Funciona con los productos químicos suministrados localmente por el cliente, o química CoatTech equivalente

7. Referencia del proyecto

Artículo

Detalle

Cliente

Un fabricante líder de tubos y perfiles de acero en Argelia

Industria

Producción de tubos de acero, fabricación de radiadores toalleros

Ubicación

Boudouaou, Argelia

Aplicación

Preparación de superficies de colectores y tubos antes de la soldadura

Capacidad

100 radiadores por hora

Alcance

Diseño de proceso, suministro de equipos, diseño, soporte de puesta en marcha

Estado

Etapa de propuesta de ingeniería

Nota para publicación: confirmar con el cliente antes de publicar el nombre de su empresa. Si no se obtiene la aprobación, utilizar la redacción anterior.

7.1 Lo que pidió el cliente

· Tratamiento de los elementos antes del ensamblaje, para acortar la línea y aumentar la eficiencia de limpieza;

· Diferentes tiempos de inmersión para tubos con óxido ligero y colectores con óxido pesado;

· Racks o cestas que permitan que la solución llegue y drene del interior de los perfiles huecos;

· Monitorización de conductividad del enjuague final con un límite definido, antes de aplicar la pasta de soldadura;

· La opción de inmersión mantenida en la oferta para la etapa de decapado.

8. Por qué CoatTech

Ventaja

Descripción

Proceso primero, equipo segundo

Dimensionamos la línea a partir de la química y el nivel de óxido, no de un catálogo

Construcción resistente a la corrosión

Tanques de PP / FRP e intercambiadores de calor de PTFE o grafito para ácido clorhídrico; SUS304 / SUS316 para etapas alcalinas y de ácido fosfórico

Diseño de secado completo

Soplado con cuchilla de aire antes del secador, reduciendo la energía de secado en aproximadamente un 30%

Calidad de enjuague rastreable

Enjuague a contracorriente con monitorización de conductividad en línea en el enjuague final

Control de línea flexible

Tiempos de inmersión programados por polipasto por cesta — diferentes recetas para diferentes elementos o niveles de óxido

Compatible con química local

Diseñado para funcionar con productos químicos ya disponibles en el mercado del cliente

Opciones de energía

Calentamiento eléctrico o a gas natural, cotizados uno al lado del otro para que pueda comparar el costo operativo

Experiencia en exportación

Proyectos entregados en África, Oriente Medio, Europa y Asia; documentación CE y archivos técnicos en francés disponibles

Condiciones de pago

Se aceptan cartas de crédito irrevocables para proyectos africanos

9. Aplicaciones

El mismo concepto de línea se utiliza para cualquier ensamblaje de acero que se suelde, suelde o recubra y necesite una superficie químicamente limpia de antemano:

· Radiadores toalleros y radiadores de calefacción — colectores, tubos y ramales antes de la soldadura;

· Ensamblajes de tubos de acero — marcos de muebles, intercambiadores de calor, serpentines de condensador;

· Componentes de automoción y HVAC — ensamblajes de tubos y ramales antes de la soldadura;

· Fabricaciones generales de acero — como etapa de pretratamiento antes del recubrimiento en polvo o pintura líquida.


10. Preguntas frecuentes

P: ¿Es esta una línea de recubrimiento en polvo?

No. Es una línea de preparación de superficies pre-soldadura. Limpia y seca los elementos de acero; no se aplica polvo ni pintura. Si también necesita una línea de recubrimiento en polvo después de la soldadura, la diseñamos y suministramos como una línea separada.

P: ¿Túnel de pulverización o tanques de inmersión — cuál recomienda?

Para esta aplicación recomendamos la inmersión. El óxido pesado en los colectores necesita minutos de contacto, y el interior de los perfiles huecos debe mojarse — la pulverización no puede hacer ninguna de las dos cosas de manera fiable. Podemos cotizar una versión de pulverización para comparar.

P: ¿La inmersión significa inmersión electrolítica?

No. Nos referimos a simple inmersión química sin corriente eléctrica. La inmersión electrolítica necesita un rectificador y electrodos, cuesta significativamente más, y no la recomendamos como diseño base.

P: ¿Pueden los tubos y colectores tener diferentes tiempos de tratamiento?

Sí. Esa es una característica estándar de una línea de polipasto — el programa asigna un tiempo de inmersión a cada cesta, por lo que los tubos y colectores se tratan cada uno exactamente el tiempo que necesitan.

P: ¿Cómo se evita que el óxido permanezca dentro de los colectores?

Las cestas sujetan los elementos en ángulo para que la solución entre y drene, y ofrecemos circulación del tanque y oscilación de la cesta para renovar la solución dentro del perfil. Una mayor inmersión por sí sola no lo resuelve.

P: ¿Qué ácido debemos usar — clorhídrico o fosfórico?

Ambos funcionan. Con ácido clorhídrico los tanques deben ser de PP o FRP y los intercambiadores de calor de PTFE o grafito — no se puede usar acero inoxidable. El ácido fosfórico permite tanques de acero inoxidable y deja una ligera película antioxidante. Cotizaremos según su preferencia.

P: ¿Qué servicios públicos necesita la línea?

Para el proyecto de referencia: aproximadamente 200 kW de potencia instalada (o unos 105 kW con un secador a gas más aproximadamente 12 m³/h de gas natural), 0.8–1.5 m³/h de reposición de agua, agua desionizada para el enjuague final, 6–8 bar de aire comprimido para instrumentación, y extracción de niebla ácida con depurador.

P: ¿Puede la línea funcionar con productos químicos que ya compramos localmente?

Sí. Diseñamos la línea en torno a sus productos y parámetros existentes. También podemos suministrar química equivalente si lo prefiere.

P: ¿Suministran el depurador de humos y la neutralización de efluentes?

Ambos están disponibles. Los suministraremos si se requieren, o diseñaremos los puntos de conexión y dejaremos que su contratista local los construya — lo que prefiera.

P: ¿Cuál es el plazo de entrega?

Típicamente de 8 a 14 semanas desde el pedido hasta la entrega, dependiendo de la configuración, más instalación y puesta en marcha. Indicaremos un cronograma firme con la cotización.

P: ¿Proporcionan instalación y capacitación?

Sí. Proporcionamos supervisión de instalación, puesta en marcha y capacitación de operadores, y podemos cotizarlo como un artículo separado o incluido en el paquete.


Línea automática de preparación de superficies pre-soldadura

Línea automática de preparación de superficies pre-soldadura

Mapa del sitio |  Política de privacidad | China es buena. Calidad Cabina de espray Proveedor. Derecho de autor 2024-2026 CoatTech Intelligent Equipment(Guangzhou) CO.,LTD Todo. Todos los derechos reservados.